


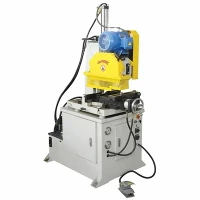


Több-profilú fűrészgép
A több-profilú fűrészgépet nagy-áteresztőképességű szerkezeti gyártási létesítményekhez tervezték, amelyek folyamatos, több{2}}geometriás profilfeldolgozást igényelnek. A merev, nehéz{4}}acél hegesztett portálra és öntöttvas szerkezeti alapokra épülő gép acélcsatornákat, szögeket, négyzetes csöveket és egyedi extrudált szakaszokat alkalmaz anélkül, hogy bonyolult újra-szerszámozásra lenne szükség a tételek között.
Az integrált CNC-vezérlő architektúrán keresztül működő rendszer koordinálja az anyagadagolást, a szorítónyomást és a változó sebességű{0}}fűrészlöketeket a szigorú méretmegismételhetőség fenntartása érdekében. Úgy tervezték, hogy integrálható legyen a meglévő -hosszra vágás és gyártási vonalakba, minimálisra csökkenti a kézi kezelést, és csökkenti az anyaghulladék mennyiségét nagy-volumenű ipari környezetben.
Műszaki előírások
|
Paraméter |
Specifikáció |
|
Max. Profil méretei (Sz x Ma) |
500 mm x 400 mm |
|
Kompatibilis profiltípusok |
H-gerenda, csatornaacél (UPN/UPE), egyenlő/egyenlő szög, négyzet/téglalap alakú cső |
|
Főfűrész motor teljesítménye |
15 kW - 22 kW (frekvencia-vezérelt) |
|
Penge sebességtartomány |
20 - 100 m/perc (fokozat nélküli beállítás) |
|
Etetési meghajtó rendszer |
Szervomotor fogasléces{0}}és-fogaskerék sebességváltóval |
|
Hossz tűrés |
+/- 0.5 mm 3000 mm felett |
|
Befogó mechanizmus |
Hidraulikus több{0}}pontos szorítás állítható nyomással |
|
Hűtőrendszer |
Elárasztó hűtőfolyadék mágneses forgácsszállítószalag-integrációval |
|
Vezérlőrendszer |
Ipari PLC 15 hüvelykes érintőképernyős HMI-vel |
|
A gép teljes tömege |
Körülbelül . 6500 kg |
Főbb jellemzők
Merev szerkezeti keret:A főágy feszültségmentesített -Q345B nehéz szerkezeti acéllemezeket használ, amelyeket 650 fokban hőkemencében izzítanak, hogy kiküszöböljék a belső maradékfeszültséget és megakadályozzák a geometriai deformációt folyamatos terhelés mellett.
Szinkronizált hidraulikus rögzítés:A kettős-oldalsó függőleges és vízszintes hidraulikus bilincsek dinamikusan rögzítik a változó profilgeometriákat, megakadályozva a vibráció-kiváltotta mikro-töréseket a vágás kilépési szakaszában.
Precíziós előtolás szabályozás:Az anyagpozícionálás zárt{0}}hurkú abszolútérték-jeladókon alapul, amelyek precíziós bolygókerekes sebességváltókkal párosulnak, és +/- 0.1 mm-es pozíciómegismételhetőséget érnek el.
Adaptív vágási nyomás:Az arányos szelepek valós időben figyelik a vágási ellenállást{0}}, és automatikusan beállítják az adagolási sebességet, ha változó falvastagsággal vagy kemény foltokkal találkozik a nyersanyagon.
Integrált chipkezelés:A belső, kettős{0}}csigás gyűjtővályú a fémforgácsot közvetlenül a beépített zsanéros-szalagos forgácsszállítóhoz vezeti, kiküszöbölve a kézi tisztítás-leállási idejét a több műszakos-műveletek során.
Munkafolyamat
Anyagfeltöltés és igazítás:A kötegelt vagy egyedi profilok a motoros bemeneti görgős szállítószalagra kerülnek. A hidraulikus négyszögletes karok az anyagot a nullapont-referencia vezetőjéhez simulják.
Dinamikus rögzítés:A CNC egység beolvassa az előre beállított vágási listát, indexeli az anyagot a szervo megfogó kocsin keresztül, és összekapcsolja a profilgeometriának megfelelő függőleges/vízszintes hidraulikus bilincseket.
Paraméterillesztés:A vezérlőrendszer kiválasztja a programozott késsebességet és süllyedési előtolást, amely megfelel az adott acélminőségnek és-keresztmetszeti területnek.
Fűrészelési ciklus:A keményfém-hegyű vagy bimetál szalag/körfűrészfej precíziós lineáris vezetősínek mentén ereszkedik le egy golyós-csavaros működtető segítségével, egyenletes lefelé irányuló nyomást fenntartva.
Sorjázás és ürítés:A vágás befejeztével a fűrészfej visszahúzódik az alaphelyzetbe, a bilincsek kioldódnak, és a vágott darab a válogatóasztalra kerül, míg a ledobott{0}}hulladék a hulladékgyűjtőbe esik.
Alkalmazások
Szerkezeti acél gyártás:Szerkezeti gerendák, csatornák és oszlopok feldolgozása kereskedelmi épületek vázához és ipari létesítmények építéséhez.
-Előre tervezett fémépületek (PEB):A hegesztett szerkezeti portálkeretek szalag- és karimaelemeinek nagy sebességű-vágása.
Napenergia infrastruktúra:Nehéz -falszerkezeti szénacél profilok vágása, amelyeket a szoláris nyomkövető nyomatékcsövekben és a föld{1}}rögzített keretekben használnak.
Gépjármű- és haszongépjármű gyártás:A nagyszilárdságú-alváz hosszanti tagok és kereszttartók-méretezése a robothegesztés előtt.
Nehézgép gyártás:Szerkezeti dobozrészek és speciális csatornák méretezése építőipari gépvázak számára.
Szerszámozás és konfiguráció
Fűrészlap kiválasztása:Konfigurálható keményfém-végű körkések a nagy sebességű-vasvas vágáshoz, vagy bi-metál szalagfűrészlapok az általános szerkezeti acél profilozáshoz.
Be-/kimenet kezelése:Moduláris görgős szállítószalagok 3 m-es lépésekben kaphatók, pneumatikus felugró{1}}mérőütközőkkel vagy motoros hossz-mérőkocsikkal.
Jelölési integráció:Opcionális CNC tintasugaras vagy hidraulikus pont-alkatrész-jelölőegységek az adagolóasztalra szerelve a vágás előtti automatikus sorozat- vagy kötegazonosító bélyegzéshez.
Por és köd elszívás:Opcionális száraz porgyűjtő burkolatok vagy olaj{0}}ködszűrő burkolatok, amelyek a részecskék felfogására szolgálnak a nagy sebességű-száraz-vágási műveletek során.
Testreszabás
Egyedi profilú pofalemezek:A szabadalmaztatott vagy nem{0}}szabványos extrudált alumínium vagy ötvözött acél profilgeometriákhoz illeszkedő pofák.
Megnövelt vágási kapacitások:Az ágyhossz és a torokhézag módosítása a túlméretezett szerkezeti profilokhoz 1000 mm-ig.
Automatizálási kézfogás:PLC integrációs protokollok (Profinet, Ethernet/IP, Modbus TCP), amelyek úgy vannak konfigurálva, hogy összekapcsolják a gép kimeneti adatait a meglévő gyári ERP vagy MES termelésirányítási rendszerekkel.
Feszültség adaptáció:A regionális ipari szabványok szerint konfigurált elektromos szekrények (380V/415V/480V, 50Hz/60Hz, 3 fázis).
Minőség és tesztelés
A gyártási műveletek megfelelnek az ISO 9001 minőségirányítási szabványoknak a szerkezeti gyártás, a megmunkálás és a végső összeszerelés szakaszaiban.
Hegesztési integritás:Valamennyi fő szerkezeti keret ultrahangos vizsgálaton (UT) és mágneses részecskevizsgálaton (MPI) esik át kritikus terhelést hordozó-hegesztési varratoknál a felszín alatti hibák észlelése érdekében.
Precíziós megmunkálás ellenőrzése:Az állványos rögzítési felületek és a lineáris sínrögzítő alátétek nagy-méretű CNC padlófúrókon vannak marva; a síkságot és a párhuzamosságot lézerrel-0,02 mm-es pontossággal kalibrálják 2000 mm-es fesztávon.
Gyári átvételi teszt (FAT):Minden gép átesik egy kötelező 72-órás folyamatos szárazonfutású és terheléses tesztcikluson szabványos tesztprofilok használatával, hogy ellenőrizzék a hidraulikus nyomásstabilitást, az orsócsapágyak termikus egyensúlyát és a próbavágások méretpontosságát a ládázás előtt.
GYIK
K: Válthat-e ez a gép a vágócsatornák, szögek és csövek között a fizikai szorítópofák megváltoztatása nélkül?
V: A szabványos konfiguráció gyorsan{0}}cserélhető univerzális moduláris satupofákat tartalmaz, amelyek szabványos szögeket és csatornákat alkalmaznak egy meghatározott méretű ablakon belül. Speciális csőprofilokhoz vagy szabálytalan extrudálásokhoz a hidraulikus ön-központosító V-pofák kiküszöbölik a kézi pofák cseréjét a szabványos kötegelt átmenetek során.
K: Hogyan maximalizálható a penge élettartama nagy szakítószilárdságú szerkezeti acélok{0}}vágásakor?
V: A penge élettartamát a programozható adaptív előtolás és a pozitív hűtőfolyadék alkalmazás kombinációja biztosítja. A PLC automatikusan csökkenti az előtolási sebességet, ha a fűrészlap nehezebb falmetszéspontba ütközik, megakadályozva a fogak letöredezését, míg az állítható elárasztó fúvókák állandó hőelnyomást tartanak fenn a vágási felületen.
K: Mi a tipikus telepítési és üzembe helyezési idővonal?
V: A szabványos gépeket előre{0}}összeszerelve, moduláris részekre osztva szállítjuk. A gyári technikusok vagy minősített helyi partnerek általában 3-5 munkanapon belül elvégzik a mechanikai elhelyezést, az elektromos bekötést, a lézeres beállítást és a kezelői képzést, a kiegészítő szállítószalag-integrációtól függően.
K: Milyen fájlformátumok kompatibilisek a gép CNC vezérlőjével?
V: Az ipari HMI szabványos ISO G{0}}kódfájlokat fogad el, és közvetlenül elemzi a CSV vagy DSTV (Data Standard for Steelwork) fájlokat, amelyeket olyan általános szerkezeti részletező szoftverek generálnak, mint a Tekla Structures vagy az Advance Steel.
K: Milyen teljesítmény- és közüzemi követelmények vonatkoznak a helyszín előkészítésére?
V: Az alapegységhez 3-fázisú 380 V/415 V (vagy az ügyfél által megadott regionális feszültség), 50/60 Hz-es tápegység szükséges, 35 kW minimális áramköri kapacitással. 0.6 - 0.8 MPa (6-8 bar) sűrített levegő-ellátás szükséges a pneumatikus vezérlésekhez és a tisztító fúvókákhoz.
K: Milyen kritikus kopó alkatrészeket kell helyben raktározni?
V: Az elsődleges fogyóeszközök közé tartoznak a fűrészlapok (keményfém szegmensek vagy bimetál szalagok), a hidraulikus visszatérő szűrőelemek, a hűtőfolyadék-szűrő közegek és a cserélhető keményfém vezetőbetétek. Átfogó alkatrészlisták az OEM cikkszámokkal a gép műszaki kézikönyvében találhatók.
Népszerű tags: több-profil fűrészgép, Kína több-profil fűrészgép gyártók, beszállítók, gyár
Egy pár
nemKövetkező
Bar Stock fűrészgépAkár ez is tetszhet


A szálláslekérdezés elküldése