


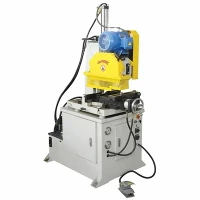


Hidegfűrészgép
Termék áttekintése
Az ipari hideg körfűrészek nagy sebességű-acél (HSS) vagy volfrám-karbid-végű (TCT) fűrészlapokat használnak, amelyek szabályozott alacsony fordulatszámon forognak, és nem köszörülik a fémet. Ez a mechanikai hatás a vágási hőt a forgácsba, nem pedig a munkadarabba vagy a fűrészlapba viszi át, ami tiszta, sorjamentes, hidegen-vágást eredményez, amely a nagy sebességű ipari vonalakhoz lett igazítva.
A nehéz-mélységű hegesztett acélvázakkal és precíziós-köszörült lineáris vezetősínekkel készült, nagy teherbírású{2}}gépek folyamatos többműszakos-műszakos gyártást végeznek csőmalmokban, fémszervizközpontokban és szerkezetgyártó üzemekben. A meghajtórendszerek nagy teherbírású spirális sebességváltókkal (VFD) vagy szervomotorokkal kapcsolódnak, hogy a lapátfelületi sebességet (SFM) pontosan az adott anyag keménységi fokozataihoz igazítsák.
A gyártási műveletek a házon belüli-CNC fúrómarókon, a nagy-portálos marógépeken, valamint a fő öntvények és fűrészfejek megmunkálásához szükséges precíziós csiszolóberendezéseken alapulnak. Ez a belső megmunkálási vezérlés szigorú merőlegességet tart fenn a fűrészlap tengelye és a betáplálás között, így négyzetes vágásokat ér el +/- 0.1 mm tűréshatáron belül a későbbi hegesztés vagy összeszerelés előtt.


Backlash{0}}Ingyenes sebességváltó:
A HRC 58-62-re edzett spirális sebességváltók kiküszöbölik a mechanikai játékot a fogak érintkezésekor, megakadályozva a mikroforgácsolást a TCT pengevégeken az áttörési fázisok során.
Hidraulikus rögzítő satu:
Az osztott-pofa-szorító kialakítás egyszerre rögzíti a vágási vonal mindkét oldalát, megakadályozva az anyag vibrációját, az élek deformálódását és a sorjaképződést a vékony falú{1}}csöveken.
Programozható CNC adagolás:
A szervo-meghajtású golyóscsavarok löketenként akár 1000 mm-ig is kezelik az anyagpozícionálást, több-index képességgel a hosszú készletfeldolgozás érdekében.
Kenőköd integráció:
A mágnesszelepes-működtetésű mikro-kenőrendszerek szabályozott szintetikus vágófolyadékcseppeket fecskendeznek be közvetlenül a pengefogpályára, így 40%-kal meghosszabbítják a TCT csúcs élettartamát az elárasztó hűtőfolyadék-rendszerekhez képest.
Integrált forgácsszállító és -kezelés:
A beépített-kaparóláncok és a pneumatikus forgácsfúvók megakadályozzák a vashulladék felhalmozódását a vágási zónában a nagy-sebességű gyártás során.
Műszaki előírások
|
Modell megnevezése |
CS-65NC |
CS-100NC |
CS-150NC |
|
Max. Kerek cső kapacitása |
OD 15 - 65 mm |
OD 20 - 100 mm |
OD 30 - 150 mm |
|
Max. Négyzetes csőkapacitás |
50 x 50 mm |
80 x 80 mm |
120 x 120 mm |
|
Max. Szilárd rúdkapacitás |
Átm. . 45 mm |
Átm. . 70 mm |
Átm. . 110 mm |
|
Penge méretei (OD x furat) |
285 x 32 mm |
360 x 32 mm |
450 x 50 mm |
|
Orsó fordulatszám tartomány |
30 - 180 RPM (állítható) |
25 - 145 RPM (állítható) |
20 - 110 RPM (állítható) |
|
Fő motor teljesítmény |
5,5 kW |
11 kW |
18,5 kW |
|
Szervo teljesítmény táplálása |
1,5 kW |
2,0 kW |
3,0 kW |
|
Vágási hossztűrés |
+/- 0.1 mm |
+/- 0.1 mm |
+/- 0.15 mm |
|
Üzemi légnyomás |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
|
Gép súlya |
1800 kg |
3200 kg |
5500 kg |
Munkafolyamat
Anyagfeltöltés:A kötegelt vagy egyedi csövek/rudak a ferde tárbetöltőbe töltődnek, ahol a mechanikus menekülőkarok elszigetelik és betáplálják az alapanyagot az adagolóhenger asztalra.
Szervo pozicionálás:A szervo-megfogó kocsi rögzíti az anyag elülső élét, és egy mechanikus vagy optikai nulla-stop érzékelőhöz irányítja a pontos vágási hossz meghatározásához.
Kettős{0}}oldalsó rögzítés:A függőleges és vízszintes hidraulikus szorítóhengerek szorosan rögzítik a fűrészlapot a V{0}}alakú edzett pofákhoz közvetlenül a fűrészlap kilépési síkja mellett.
Ellenőrzött fűrészelőtolás:A fűrészfej precíziós lineáris vezetők mentén halad előre egy arányos hidraulikus hengeren vagy golyóscsavar-csúszkán keresztül, az előtolási sebességek dinamikusan beállíthatók az orsómotor-invertertől származó vágási terhelés visszajelzése alapján.
Visszahúzás és kisütés:A löket végeztével a penge gyorsan visszahúzódik, a satupofák kioldódnak, és a vágott rész leesik a válogató csapdára vagy a kihordó szállítószalagra, míg a maradék végei a hulladéktárolókba kerülnek.
Alkalmazások
Gépkocsi kipufogó- és alvázcsövek:
Nagy -szilárdságú, alacsony-ötvözetű (HSLA) acélcsövek feldolgozása 25 mm-től 89 mm-ig terjedő átmérőjű tiszta, négyzetes végekkel, készen áll az automatizált robothegesztő cellákra.
Szerkezeti acél profilok:
Szénacél téglalap alakú üreges profilok (RHS), csatornák és szögek vágása építőipari állványokhoz és nehézgépek kereteihez hőtorzulás nélkül.
Rozsdamentes acél folyadékvezetékek:
Tejipari, gyógyszerészeti és vegyipari létesítményekben használt 304/316L-es szaniter csövek precíziós vágása, megszüntetve a részecskéket felfogó belső sorját.
Szilárd rúd alapanyag elkészítése:
Az ötvözött acél és a csapágyacél tuskó felszeletelése melegkovácsolás vagy CNC esztergálás előtt, lapos felületi geometria biztosítása a homlokzati szerszám kezdeti kopásának csökkentése érdekében.
Szerszámozás és konfiguráció
TCT fűrészlap kiválasztása:
Kompatibilis a szabványos keményfém-minőségű (PVD-bevonatú TiAlN vagy cermet-végű) pengékkel, amelyeket meghatározott anyag szakítószilárdságra terveztek (600 MPa és 1200 MPa között). A gyorsan-cserélhető tengelyek lehetővé teszik a penge 5 percen belüli cseréjét.
Pofabetétek:
Modulárisan{0}}vágott, szikraforgácsolással edzett szerszámacél pofák meghatározott csőátmérőkhöz (OD +/- 0.2 mm) igazítva, hogy maximalizálják a megfogási felületet a vékony-falprofilok összenyomódása nélkül.

Anyagkezelési modulok:
Választható kötegbetöltők, gravitációs szortírozó táblázatok, hossz{0}}digitális kijelzések és automatikus tintasugaras rész-jelölőegységek, amelyek sorelrendezésenként konfigurálhatók.
Elektromos építészet:
A szabványos PLC és az érintőképernyős{0}}HMI konfigurációk Siemens vagy Schneider komponenseket használnak, amelyek támogatják a Modbus/Profinet protokollokat az üzemi SCADA integrációhoz.
Testreszabás
Egyedi szorítóprofilok:
A mérnöki osztályok egyedi több{0}}üreges pofakészleteket terveznek a beágyazott több-csöves elrendezések vagy speciális aszimmetrikus extrudálási profilok egyidejű vágásához.
01
Meghosszabbított etetési ütemek:
A szabványos 1000 mm-es lökettől egészen 3000 mm-es egyindexű löketig bővíthető szervo adagolókocsik hosszú-hosszú szerkezeti alkalmazásokhoz.
02
In-Vonalautomatizálási interfészek:
Mechanikus és elektromos kézfogások, amelyek zökkenőmentesen illeszkednek a meglévő csőmarókhoz, sorjázókefékhez, mosógépekhez és hajlítócellákhoz.
03
Különleges feszültség- és biztonsági előírások:
A regionális elektromos követelményeknek megfelelő vezérlőpanelek, beleértve az UL/CSA tanúsítási csomagokat az észak-amerikai piacokra és a CE megfelelőséget Európában.
04
Minőség és tesztelés
Szerkezeti keret izzítás:A megmunkált hegesztési varratok hőterhelésen{0}}mennek, ami a megmunkálás előtt 8 órával 650 °C-on mentesíti az izzítókemencéket, és megakadályozza a hosszantartó-geometriai torzulást folyamatos nagy terhelés mellett.
Geometriai ellenőrzés:A lézeres interferométer kalibrálása minden lineáris tengelyen megtörténik, és az orsó kifutási tesztjei ellenőrzik, hogy az axiális és radiális játék 0,01 mm alatt maradjon a kijelentkezés előtt.
Gyári átvételi teszt (FAT):Minden gépen 72-órás folyamatos szárazon-futási teszten esnek át, majd tényleges gyártási vágási kísérleteken vesznek részt az ügyfelek által szállított nyersanyagminták felhasználásával a sorjahatárok és a tűrés ismételhetőségének ellenőrzésére.
Nyomon követhetőségi dokumentáció:Minden szállítmány anyagvizsgálati jelentéseket (MTR-eket) tartalmaz a szerkezeti acél alkatrészekről, elektromos kapcsolási rajzokat, kalibrációs tanúsítványokat és 3D pótalkatrész-kézikönyveket.
GYIK
K: Mennyi a tipikus pengeélettartam, mielőtt a TCT fogak újraélezést igényelnek?
V: A penge élettartama az anyag keménységétől, a falvastagságtól és a vágási sebességtől függ, de a szabványos keményfém pengék általában 3000-6000 vágást érnek el szénacél csöveken (OD 50 mm, 2 mm-es fal), mielőtt professzionális -csiszolást igényelnének CNC szerszámcsiszolóval.
K: Hogyan akadályozza meg az ipari hideg körfűrész a sorja kialakulását a koptató súrlódó fűrészekhez vagy szalagfűrészekhez képest?
V: Az ipari hideg körfűrészek pozitív hajlító-szögű keményfém fogakat használnak, amelyek alacsony sebesség mellett egyetlen mozdulattal tisztán nyírják a fémet. Ez a mechanikai hatás vastag forgácsokat hoz létre, amelyek elvezetik a vágási hőt, így az élek mentesek a termikus elszíneződéstől, súlyos sorjaktól vagy éles, szaggatott szélektől.
K: Megmunkálhat ez a gép nem{0}}vasfémeket, például alumíniumot és rezet?
V: Igen. Speciális negatív{1}}gereblye TCT pengekonfigurációra cserélve, az orsó fordulatszámát magasabb fordulatszám-tartományra állítva, és olajködös kenést alkalmazva a gép tisztán vágja az alumínium extrudálásokat, rézrudakat és sárgaréz csöveket anélkül, hogy az anyag tapadna a penge fogaihoz.
K: Milyen közművekre van szükség a gyári szinten a telepítéshez?
V: A géphez háromfázisú ipari tápegységre (általában 380 V/480 V, 50/60 Hz), 0.6 - 0.8 MPa 200 l/perc sebességgel sűrített levegőre van szükség a pneumatikus rögzítéshez és forgácsmentéshez, valamint egy kijelölt alapterületre, amelyet szintezőlapokkal rögzítenek.
K: Milyen szintű kezelői képzés szükséges a CNC vezérlőfelület futtatásához?
V: A kezelőknek alapvető mechanikai ismeretekre van szükségük, és egy műszakon belül elsajátítják az érintőképernyős HMI-t-. Az interfész legfeljebb 99 vágási receptet tárol, lehetővé téve a kezelők számára, hogy azonnal előhívják az előre beállított hossz-, sebesség- és tételszám-paramétereket.
K: Milyen pótalkatrészeket kell helyben raktározni a hosszabb állásidő elkerülése érdekében?
V: Az alapvető fogyóeszközök közé tartoznak a szorítópofa-betétkészletek, a csere TCT fűrészlapok, a pneumatikus mágnesszelepek, az ablaktörlő tömítések és az elsődleges hajtószíjak. A kritikus elektronikai és mechanikai alkatrészeket raktárról szállítjuk, szabványos 3-5 napos nemzetközi szállítási idővel.