


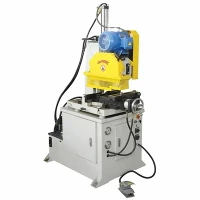


Nagy teherbírású-hidegfűrészgép
Nagy teljesítményű-hidegfűrészgép: Ipari termékleírás
A Heavy{0}}Duty Cold Saw Machine szerkezeti acélok, vastag-falú csövek, csövek és tömör fémrudak nagy-precíziós, sorja-mentes vágására lett tervezve. Folyamatos többműszakos{5}}üzemre tervezett gép alacsony fűrészlap-fordulatszámmal, nagy forgatónyomatékkal és merev mechanikus vázzal párosul, hogy a hőenergiát az eltávolított forgácsokba disszipálja, így a munkadarab hűvös és szerkezetileg változatlan marad.
A nehéz gyártósorokba való integráció erős alapozást igényel. Gyártóüzemünk nagy teherbírású-padló-fúró CNC-marókat használ az elsődleges öntött-vas és hegesztett acélágyszerelvények egyetlen összeállításban történő megmunkálására, biztosítva a párhuzamos igazítást 0,02 mm-en belül a teljes előtolási út mentén. A kritikus forgó alkatrészek, beleértve a fő sebességváltó házát és a fűrészkocsi csúszópályáit, a precíziós köszörülés előtt feszültségcsökkentő -termikus izzításon mennek keresztül.
Műszaki előírások
|
Paraméter |
Specifikáció Szabvány |
|
Max. Vágási kapacitás (kör) |
OD 350 mm-ig (tömör rúd) / OD 500 mm (cső) |
|
Max. Vágási kapacitás (négyzet/téglalap) |
Akár 400 mm x 400 mm |
|
Penge átmérő tartomány |
600 mm - 1500 mm TCT / Szegmens pengék |
|
Fő motor teljesítmény |
30 kW - 90 kW (AC Vector hajtás) |
|
Penge perifériás sebessége (vágási sebesség) |
20 - 120 m/min (Fokozatmentesen változtatható inverteren keresztül) |
|
Feeding Axis Drive |
Szervomotor precíziós bolygókerekes sebességváltóval és fogasléces{0}}és-fogaskerékkel |
|
Hosszvágási tűrés |
+/- 0.1 mm (1000 mm-es hosszig) |
|
Szorítóerő |
Hidraulikus kettős{0}}oldali függőleges és vízszintes rögzítés 150 kN-ig |
|
Gép súlya |
8500 kg - 22,000 kg (modellkonfigurációtól függően) |
Főbb jellemzők
Merev öntött{0}}acél fűrészkocsi:Az orsó háza gömbgrafitos vasból (QT500-7) van öntve, hogy elnyelje a harmonikus rezgéseket a nehéz falú profilok megszakításai során, így 35%-kal meghosszabbítja a keményfém csúcs élettartamát.
Kettős{0}}irányú hidraulikus rögzítés:A munkadarabok rögzítése szinkronizált függőleges és vízszintes hidraulikus hengerekkel történik, amelyek megakadályozzák az anyag elmozdulását vagy vibrációját az áttörési ponton.
Backlash{0}}Ingyenes sebességváltó:A fő fűrész orsóját egy edzett, precíziós-csiszolt spirális fogaskerekes hajtómű hajtja, amely aktív hőmérséklet-felügyelettel rendelkező olajfürdős-kenőrendszerben fut.
Automatizált chipkezelés:A vágási zóna alatt beépített kaparó{0}} típusú forgácsszállító egy nagy-nyomású hűtőfolyadék-öblítővel párosul, hogy megakadályozza a forgácstömörödést a nagy-előtolási műveletek során.
Proporcionális szelepes hidraulikus rendszer:A szorítónyomás önállóan állítható arányos szelepekkel, megakadályozva, hogy a vékony{0}}falú csövek összeesjenek nagy szorító terhelés esetén.
Munkafolyamat
Anyagfeltöltés:A kötegelt vagy egyedi profilok az automatizált adagolótárból a görgős szállítószalagra kerülnek, és egy programozható szervo{0}}meghajtású tolókocsin keresztül indexelhetők.
Precíziós pozicionálás:Az anyag mechanikus vagy optikai hosszütközővel szemben mozog, így a vágási hossz +/- 0.1 mm tűréshatáron belül van.
Hidraulikus rögzítés:A két-tengelyű függőleges és vízszintes bilincsek közvetlenül a penge kilépési útvonala mellett rögzítik az anyagot, semlegesítve a vibrációt.
Ellenőrzött fűrész megközelítés:A fűrészkocsi edzett lineáris vezetőpályák mentén halad előre. Az előtolás automatikusan beáll a fő motor áramerősségét figyelő terhelés-visszacsatoló érzékelők alapján.
Vágási ciklus:A TCT penge optimalizált felületi sebességgel hajtja végre a vágást, miközben a köd vagy az elárasztó hűtőfolyadék közvetlenül a fog behatolási pontjához kerül.
Visszahúzás és kisütés:A fűrészkocsi gyorsan visszahúzódik alaphelyzetbe, a bilincsek kioldódnak, és a vágott rész átkerül a válogató vagy kiadó állomásra.
Alkalmazások
Acél szervizközpontok:Szénacél szerkezeti gerendák (I-gerendák, H-gerendák, csatornák) és vastag-falú csövek nagy sebességű, nagy-térfogatú méretezése az elosztáshoz.
Autóalkatrészek gyártása:Precíziós ötvözött acélcsövek vágása az alváz szerkezeti elemeihez, hajtótengelyekhez és felfüggesztési láncszemekhez.
Energiaágazat (olaj és gáz):Vastag{0}}falú szén- és ötvözött acél burkolatok, csövek és fúrócsövek feldolgozása, amelyek tanúsított merőlegességet és négyszögletességet igényelnek.
Nehézgépek és berendezések:Nehéz szerkezeti lemezrudak, hidraulikus hengercsövek és szerkezeti keretek méretezése építőipari és mezőgazdasági gépekhez.
Szerszámozás és konfiguráció
Fűrészlap kiválasztása:Volfrámkarbid hegyes (TCT) körfűrészlapokhoz és nagy{0}}sebességű acél (HSS) szegmenslapokhoz optimalizálva. A dőlésszög és a foggeometria (Triple Chip Grind) az anyag adott szakítószilárdságához (Rm) illeszkedik<= 1200 MPa).
Be- és kivezető rendszerek:Moduláris görgős asztalok, kereszt{0}}átvivő lánc fedélzetek és automatikus kötegelt rakodók 6 métertől 18 méterig konfigurálható működési hosszban.
Mérőrendszerek:Abszolút mágneses lineáris kódolók a pozicionálási pontosság érdekében; opcionális lézeres mérőegységek a hőtágulás kompenzálására hosszú távon.
Kenés integráció:Szabványos minimális mennyiségű kenési (MQL) olaj-ködrendszer vagy nagy-áramú elárasztó hűtőfolyadék-szűrő egység mágneses leválasztóval és 50 mikronos papírszalagos szűrővel.
Testreszabás
Egyedi rögzítőpofák:Profil-specifikus kontúrpofák öntve és CNC{1}}megmunkálva, hogy megfeleljenek a nem-szabványos szerkezeti formáknak, minimálisra csökkentve a deformációt a vékony-falú szerkezeti csöveken.
Vonalintegrációs protokoll:PLC interfészek (Siemens S7-1500 vagy Allen-Bradley GuardLogix), amelyek közvetlen kommunikációra vannak konfigurálva a felfelé irányuló hengerművekkel vagy az alsó sorjázó- és mérőállomásokkal.
A ház specifikációi:Teljes hangcsillapítású biztonsági burkolatok pneumatikus tolóajtókkal, a CE/OSHA szabványoknak megfelelő reteszelt biztonsági kapcsolókkal és belső LED-es munkavilágítással.
Kibocsátási válogatás:Automatikus pneumatikus válogatókapuk vagy robotszedő{0}}és-helyintegráció a terméshulladékok és a minősített vágott alkatrészek elválasztásához.
Minőség és tesztelés
A szerkezeti integritást és a megmunkálási pontosságot a szállítás előtt szigorú belső tesztelési protokoll segítségével ellenőrzik:
Geometriai pontosság ellenőrzése:A lézeres interferométer kalibrálása minden lineáris tengelyen megtörténik a pozicionálás megismételhetőségének +/- 0.02 mm-en belüli ellenőrzése érdekében a teljes út során.
Orsó kifutási tesztelése:A fő fűrészorsó radiális és axiális kifutását nagy-precíziós mérőórákkal mérik, amelyek tűrése 0,008 mm alatti.
Teljes -terhelési gyári elfogadási teszt (FAT):Minden gép 4-órás szárazonfutáson megy keresztül, amelyet tényleges próbavágás követ az ügyfelek által szállított vagy szabványos tesztanyagon (Q345 / 42CrMo acélrudak) a motor termikus stabilitásának, a hidraulikus nyomásstabilitásnak és a rezgésspektrum elemzésnek a nyomon követése érdekében.
Anyagkövethetőség:Minden szerkezeti hegesztésen ultrahangos vizsgálatot (UT) vagy mágneses részecskevizsgálatot (MPI) végeznek a kritikus terhelést{0}}tartó kötéseknél. A szerkezeti acéllemezek és kovácsolt orsótengelyek anyagvizsgálati jelentéseit (MTR) az ISO 9001 minőségirányítási szabványok szerint archiváljuk.
GYIK
K: Mekkora a maximális falvastagság és keménység, amelyet ez a hidegfűrész a keményfém fogak károsodása nélkül képes vágni?
V: A gép szerkezeti acélokat és ötvözött acélokat kezel Rm=1200 MPa keménységig. Tömör rudak esetén a maximális átmérő 350 mm. Vastag falú csövek esetén a falvastagság kapacitása 50 mm-ig terjedhet a penge átmérőjétől és a választott fogosztástól függően. A 45 HRC-t meghaladó edzett anyagok speciális foggeometriát és csökkentett vágási sebességet igényelnek.
K: Hogyan szünteti meg a hidegvágási folyamat a másodlagos sorjázási műveleteket?
V: Az extrém súrlódást és hőtorzulást előidéző csiszoló-levágó korongokkal ellentétben a nagy teherbírású hidegfűrészek merev TCT pengéket használnak, és precíz előtolás-szabályozást alkalmaznak. A forgács a vágási hő akár 90%-át elnyeli, így a munkadarab hűvös marad. A speciális foggeometria által előidézett tiszta nyíróhatás sima, sorjamentes élt hagy -Ra 3.2 - 6.3 um felületminőséggel, lehetővé téve az alkatrészek megkerülését a köszörülésen.
K: Mi a tipikus penge várható élettartama, és hogyan lehet nyomon követni a pengekopást?
V: A penge élettartama az anyagminőségtől, a falvastagságtól és a vágási paraméterektől függően változik, általában 3000 és 8000 vágás között élezési ciklusonként standard szerkezeti szénacél esetében. A pengekopást automatikusan felügyeli a CNC PLC, amely nyomon követi a motor terhelési áramcsúcsait. Ha a tompítás a vágási ellenállást a beállított áramerősségi küszöbön túl növeli, a rendszer figyelmeztetést ad a kezelőnek, hogy megakadályozza a fogak kitörését.
K: Integrálható ez a gép egy meglévő automatizált vágási-hosszra-vonalba?
V: Igen. A gépvezérlési architektúra szabványos ipari terepi busz protokollokat (PROFINET, Ethernet/IP vagy Modbus TCP) használ Siemens vagy Allen{1}}Bradley PLC-ken keresztül. Az I/O jelek közvetlen kézfogást tesznek lehetővé az elülső anyagmozgató szállítószalagokkal, a mérőállomásokkal és a lefelé irányuló válogatóállomásokkal a teljesen automatikus, felügyelet nélküli működés érdekében.
K: Milyen közművekre és telepítési követelményekre van szükség a gyárban?
V: A beépítéshez legalább 300 mm vastag vasbeton alaplemez szükséges, amely megfelel a gép tömegeloszlásának. A közüzemi követelmények közé tartozik a 3 fázisú tápegység (400V/480V, 50/60 Hz), 110 kVA-ig a csatlakoztatott összes terhelésre, a 6 bar nyomású sűrített levegő ellátás (tiszta és száraz, 200 L/perc), valamint az ipari hűtőfolyadék-töltő vagy külső forgácselszívó rendszer csatlakozása.
K: Melyek a szabványos átfutási idők a gyártáshoz és a gyári átvételi teszteléshez (FAT)?
V: A szabványos gépkonfigurációkhoz 12-16 hét szükséges a jóváhagyott műszaki specifikáció és az előleg kézhezvételétől számítva. Egyedi pofatervezés, speciális anyagkezelési integráció vagy speciális PLC-márkakövetelmények 18-22 hétre növelik az átfutási időt. A formális FAT-protokollokat gyártóüzemünkben ütemezzük a ládás export előtt, az ügyfél mérnöki bejelentkezése pedig kötelező a feladás előtt.
Népszerű tags: nehéz-hidegfűrészgép, Kína nehéz-hidegfűrészgép gyártói, beszállítói, gyárai
Egy pár
Keményfém hidegfűrészgépKövetkező
Precíziós hidegfűrészgépAkár ez is tetszhet


A szálláslekérdezés elküldése