


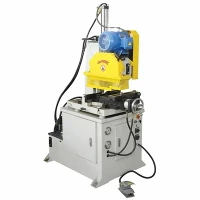


Ipari hidegfűrészgép
Egy ipari hidegfűrészgépet szerkezeti acél, szénacél, rozsdamentes acél és színesfém profilok nagy-precíziós, sorja-mentes vágására terveztek. A csiszolóvágó fűrészekkel vagy a súrlódó fűrészekkel ellentétben a hidegfűrész a vágás során keletkező hőt az acélforgácsba viszi át, nem pedig a munkadarabba vagy a pengébe. Ez a mechanikai eljárás hűvös-érintéses,-hegesztésre kész-vágási felületet biztosít közvetlenül a gépről, kiküszöbölve a másodlagos csiszolási és sorjázási műveleteket. A nehéz{10}}szelvényű, feszültségmentesített, hegesztett acélvázra épülő gép minimálisra csökkenti a vibrációt a nehéz{12}}előtolási műveletek során, így biztosítva a szűk mérettűréseket a több műszakos gyártási ütemezések során.
Műszaki előírások
|
Modell |
ICS-75NC |
ICS-100NC |
ICS-120CNC |
|
Max. Vágási kapacitás (kerek cső) |
Φ 15 - 75 mm |
Φ 20 - 100 mm |
Φ 30 - 120 mm |
|
Max. Vágási kapacitás (négyzetes cső) |
60 x 60 mm |
90 x 90 mm |
100 x 100 mm |
|
Max. Vágási kapacitás (szilárd rúd) |
Φ 45 mm |
Φ 65 mm |
Φ 85 mm |
|
Fűrészlap méretei |
Φ 285 - 315 mm |
Φ 315 - 360 mm |
Φ 360 - 425 mm |
|
Orsó fordulatszám (fokozatmentesen változtatható) |
30 - 120 RPM |
25 - 100 RPM |
20 - 85 RPM |
|
Fő motor teljesítmény |
5,5 kW |
7,5 kW |
11 kW |
|
Etetési löket hossza (egyszeri) |
600 mm |
800 mm |
1000 mm |
|
Etetési pontosság |
± 0,08 mm |
± 0,05 mm |
± 0,03 mm |
|
Üzemi légnyomás |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
|
Gép súlya |
1450 kg |
2100 kg |
3200 kg |
Főbb jellemzők
Merev öntöttvas sebességváltó:Precíziós köszörülésű, olajfürdőben futó csavarkerekes fogaskerekeket tartalmaz, amelyek csillapítják a harmonikus rezgéseket, és akár 40%-kal meghosszabbítják a fűrészlap élettartamát a szíjhajtású{1}}alternatívákhoz képest.
Kettős{0}}irányú hidraulikus rögzítés:A satupofák egyidejűleg rögzítik a vágási vonal mindkét oldalát, biztosítva a vékony falú csöveket a deformáció ellen, és megakadályozva az anyag elfordulását a kilépés során.
Programozható szervo adagolás:Ipari váltóáramú szervomotor hajtja, amely nulla-holtjátékkal rendelkező bolygókerekes hajtóműhöz és nagy-precíziós golyóscsavarhoz kapcsolódik, így egyenletes indexelési hossz érhető el a nagy-mennyiségű kötegvágáshoz.
Integrált ködkenési rendszer:Kimért mikro{0}}adag szintetikus kenőanyagot juttat közvetlenül a fognyelőbe, megakadályozva a forgácshegesztést és csökkentve a keményfém hegyek hőterhelését anélkül, hogy elárasztaná a műhely padlóját.
Automatizált hulladékválogatás:A PLC-vezérlésű pneumatikus válogatókapu elválasztja a fejbevágásokat és a farokmaradványokat a használható vágott alkatrészektől, és a hulladékot erre a célra szolgáló tartályokba vezeti a felügyelet nélküli futás során.
Munkafolyamat
Anyagfeltöltés:A nyersanyag-kötegeket a ferde tároló állványra helyezik, ahol egy pneumatikus szinguliátor az egyes rudakat a motoros behúzógörgős szállítószalagra ejti.
Hossz indexelés:Az anyag az első satukon keresztül a mechanikus hosszütközőig vagy a szervo{0}}meghajtású tolókocsiig halad a programozott vágási lista alapján.
Befogás és rögzítés:A függőleges és vízszintes hidraulikus satuk biztonságosan rögzítik a munkadarabot. A főorsó leengedi a forgó keményfém pengét az anyag keménysége által meghatározott szabályozott előtolási sebességgel.
Vágás és hűtőfolyadék alkalmazása:A penge fogai átnyírják az anyagot, miközben a ködkenő rendszer fenntartja az optimális foghőmérsékletet.
Visszavonás és rendezés:A löket befejezése után a fűrészfej függőlegesen visszahúzódik kiindulási helyzetébe, satukkal kiold, és a kész alkatrész előrehalad vagy leesik a gyűjtőgaratba.
Alkalmazások
Gépkocsi kipufogó- és alvázsorok:Pontos hosszúságúra vágja a nagy-szilárdságú ötvözött acélcsöveket és a katalizátorházakat, nulla belső sorja nélkül, így közvetlenül az automatizált robothegesztőcellákhoz készíti elő az alkatrészeket.
Szerkezeti acél és állványgyártás:Nehéz szerkezeti csatornákat, sarokvasakat és négyzet alakú szerkezeti csöveket dolgoz fel olyan építési keretekhez, ahol a négyszögletességi tűrés közvetlenül befolyásolja az összeállítás illeszkedését-.
Fém szervizközpontok:Kezeli a nagy-keverékű, nagy{1}}volumenű bérrendeléseket, amelyek gyors váltást igényelnek a tömör szénacél rudak és a rozsdamentes acélcsövek között.
Bútorok és fitnesz felszerelések:Tiszta 90-fokos és gérvágást biztosít a vékonyfalú szénacél csövön, amelyet a kereskedelmi tornatermi felszerelések kereteiben használnak.
Szerszámozás és konfiguráció
Fűrészlap kiválasztása:Volfrámkarbid hegyes (TCT) körfűrészlapokat használ, amelyek falvastagságtól függően 60-90 fogúak. A szabványos vágásszélesség 2,0 mm és 2,8 mm között van az anyagpazarlás minimalizálása érdekében.
Vezérlőrendszer integráció:A szabványos konfiguráció ipari -minőségű PLC-n fut, 10 hüvelykes érintőképernyős HMI-vel, amely támogatja az Ethernet/IP és RS485 kommunikációs protokollokat a gyári MES-integráció érdekében.
Anyagkezelési modulok:Konfigurálható 3 méter és 6 méter közötti motoros betápláló rakodóasztalokkal, kötegelt rakodókkal és kimenő takarmányválogató szállítószalagokkal, hogy megfeleljen a műhelyelrendezési korlátoknak.
Testreszabás
Egyedi vise pofaprofilok:Szerszámacélból mart, megfelelő rádiuszú szorítópofák, amelyek speciális szabálytalan vagy szabadalmaztatott extrudált alumíniumprofilokhoz illeszkednek a vékony falak összetörése nélkül.
Gérvágó vágás konfigurációja:Elforgatható fűrészfej változatok, amelyek képesek automatizált szögbeállításra 0 foktól 45 fokig (balra és jobbra) szerkezeti keretezési alkalmazásokhoz.
Feszültség és pneumatikus adaptáció:Speciális regionális szabványoknak (pl. NFPA 79 Észak-Amerikában, CE-követelmények Európára) megfelelõ elektromos házak Schneider vagy Siemens kapcsolóberendezések felhasználásával.
Minőség és tesztelés
A szerkezeti integritás a gyártóüzemünkben kezdődik, ahol az összes gépalapot CNC lézerrendszerekkel vágják, 600 fokos izzítást végeznek a belső hegesztési feszültségek feloldása érdekében, és precíziós-megmunkálást végeznek több-tengelyű CNC portálmarókon, szabályozott hőmérsékletű-környezetben.
Minden hidegfűrészgép szigorú, 72-órás folyamatos szárazonfutási teszten esik át a ládázás előtt. A minőségellenőrző ellenőrök 0,01 mm-es pontossággal ellenőrzik az orsó kifutását, ellenőrzik a hidraulikakör nyomásstabilitását teljes terhelés mellett, és lézeres interferométer kalibrációs tesztet hajtanak végre a lineáris pozicionálási pontosság ellenőrzésére. Az ellenőrzési jelentések, az anyagmalom vizsgálati tanúsítványai és a CE/ISO 9001 megfelelőségi dokumentáció minden egységhez tartozik.
GYIK
K: Mekkora a maximális falvastagság, amelyet ez a hidegfűrész a penge károsodása nélkül képes vágni?
V: A gép legfeljebb 85 mm átmérőjű tömör rudakat és legfeljebb 12 mm falvastagságú szerkezeti csöveket kezel szabványos keményfém-végű pengék segítségével. A 15 mm-t meghaladó nehéz-falalkalmazások esetén egyedi fogosztás-konfigurációk és csökkentett orsó-fordulatszámok szükségesek az idő előtti fogkitörés elkerülése érdekében.
K: Hogyan akadályozza meg a hidegfűrész a sorja kialakulását egy szalagfűrészhez vagy csiszolófűrészhez képest?
V: A hidegfűrész nagy-nyomatékú, alacsony fordulatszámú-fordulatszámú nyíróvágásra támaszkodik, merev keményfém fogak segítségével. A tiszta mechanikai törés tisztán elválasztja a fémszemcséket anélkül, hogy megolvadna vagy áthúzná az anyagot a vágott élen, így négyzet alakú, sorjamentes felület marad, amely nem igényel másodlagos köszörülést.
K: Mi a tipikus pengeélettartam, és hogyan történik a pengeélezés?
V: A penge élettartama az anyag keménységétől és falvastagságától függ, átlagosan 3000-5000 vágás élezési ciklusonként szabványos szénacél csöveken. A pengék áthelyezhető keményfém hegyekkel rendelkeznek, és 4-6 alkalommal újracsiszolhatók egy szabványos CNC szerszámcsiszolóval.
K: Integrálható ez a gép a meglévő ERP- vagy termelésirányítási szoftverekkel?
V: Igen. A beépített PLC támogatja a szabványos ipari kommunikációs protokollokat, beleértve a Modbus TCP-t és az Ethernet/IP-t, lehetővé téve a kezelők számára, hogy közvetlenül egy külső ERP vagy MES adatbázisból töltsék le a vágólistákat.
K: Mit tartalmaz a normál garancia, és hogyan kezelik az -értékesítés utáni műszaki támogatást?
V: Minden gépre 12 hónapos szabványos jótállás vonatkozik, amely az összes alapvető mechanikai és elektromos alkatrészre vonatkozik (kivéve a normál kopó alkatrészeket, például a fűrészlapokat és a tömítéseket). A műszaki támogatást globálisan, távoli videodiagnosztika és PLC-naplóelemzés biztosítja, amelyet raktáron lévő cserealkatrészek (például szabványos sebességváltók és Schneider/Siemens elektromos modulok) támogatnak, amelyek készen állnak a nemzetközi kiszállításra az állásidő minimalizálása érdekében.
K: Mik a telepítési követelmények és az üzembe helyezési lehetőségek?
V: A géphez 3-fázisú tápegységre (standard 380V/480V, 50/60Hz), 0.6 - 0.8 MPa száraz levegőt szállító sűrített levegő vezetékre és legalább 150 mm vastag betonpadlóra van szükség. Az üzembe helyezést részletes mérnöki kézikönyvek, lépésenkénti--videós beállítási útmutatók, valamint opcionális helyszíni mérnöki telepítés segíti a fizikai telepítéshez és a kezelők képzéséhez.
Népszerű tags: ipari hidegfűrészgép, kínai ipari hidegfűrészgép gyártók, beszállítók, gyár
Egy pár
nemKövetkező
Automata hidegfűrészgépAkár ez is tetszhet


A szálláslekérdezés elküldése